UNS 无对应编号 / K610(旧牌号 K10)
K10(现行牌号 K610)是钴基铸造高温合金,镍含量只有 3.00%–3.70%,铬 25.00%–28.00% 承担抗氧化与耐热腐蚀,钼 4.50%–5.50% 提供固溶强化与耐磨性,碳 0.15%–0.25% 形成碳化物强化晶界。钴基材料在高温下的抗热疲劳与抗热腐蚀表现突出,适合做燃气轮机导向叶片、喷嘴与高温耐磨耐蚀件,但含钴带来的成本压力与钴资源供应是其最大现实约束。
获取报价直接回答
K10(现行牌号 K610)是钴基铸造高温合金,镍含量只有 3.00%–3.70%,铬 25.00%–28.00% 承担抗氧化与耐热腐蚀,钼 4.50%–5.50% 提供固溶强化与耐磨性,碳 0.15%–0.25% 形成碳化物强化晶界。钴基材料在高温下的抗热疲劳与抗热腐蚀表现突出,适合做燃气轮机导向叶片、喷嘴与高温耐磨耐蚀件,但含钴带来的成本压力与钴资源供应是其最大现实约束。
K10 属于钴基铸造高温合金,成分逻辑与镍基牌号完全不同。基体是钴而非镍,钴在 900℃ 以上的固溶体强度与抗热疲劳性能优异,热膨胀系数较低且抗热腐蚀能力好,是钴基材料用于热端导向件的根本原因。铬 25.00%–28.00% 含量很高,表面生成连续致密的 Cr₂O₃ 保护膜,同时碳化铬与碳化钨类碳化物提供耐磨与强化;钼 4.50%–5.50% 固溶强化基体并改善高温磨损;碳 0.15%–0.25% 偏高,以形成 M23C6 与 MC 型碳化物强化晶界;镍 3.00%–3.70% 用于调节基体组织与液相线温度。铁控制在 1.50% 以内以维持组织稳定性。
在 K 系列内部,K10 与其余镍基牌号不属同一材料家族,比较时应从热端服役环境的差异出发。钴基材料在热疲劳与热腐蚀方面优于多数镍基铸材,但室温强度与经济性不占优势,且受钴价与资源供应影响明显。与变形牌号 GH4169、GH3625 相比,K10 同样不可锻轧,但它的服役优势并不体现在强度上,而在于高温下的抗热疲劳与耐蚀能力。钴基还有一个现实优势是失效后通常不按报废处理而按修复处理,这在高温件维护成本上有实际意义。
| 元素 | 含量规格 % |
|---|---|
| Co | 余量 |
| Cr | 25.00–28.00 |
| Ni | 3.00–3.70 |
| Mo | 4.50–5.50 |
| W | ≤0.50 |
| Fe | ≤1.50 |
| C | 0.15–0.25 |
| Si | ≤0.50 |
| Mn | ≤0.60 |
| P | ≤0.025 |
| S | ≤0.025 |
| 物理性能 | 数值 |
|---|---|
| 密度 | 约 8.3 g/cm³ |
| 熔化区间 | 约 1330–1390 ℃ |
| 弹性模量 | 约 200–220 GPa |
| 线膨胀系数 | 约 12–14×10⁻⁶/K |
| 磁性 | 有磁性(钴基组织) |
| 力学性能 | 标准最小值 | 典型值 |
|---|---|---|
| 抗拉强度 Rm | 以技术协议为准 | 约 700–950 MPa(参考区间) |
| 屈服强度 Rp0.2 | 以技术协议为准 | 约 550–750 MPa(参考区间) |
| 延伸率 A | 以技术协议为准 | 约 5–15 %(参考区间) |
| 硬度 | 以技术协议为准 | 以炉号材质证明书为准 |
| 温度 | 抗拉强度 Rm | 屈服强度 Rp0.2 |
|---|---|---|
| 20 ℃ | 约 700–950 MPa(参考区间) | 约 550–750 MPa(参考区间) |
| 800 ℃ | 以标准/质保书为准 | 以标准/质保书为准 |
| 1000 ℃ | 以标准/质保书为准 | 以标准/质保书为准 |
以上为典型值,交付以实际材质证明书(EN 10204 3.1 MTC)为准。
| 供货形态 | 规格范围 | 状态 |
|---|---|---|
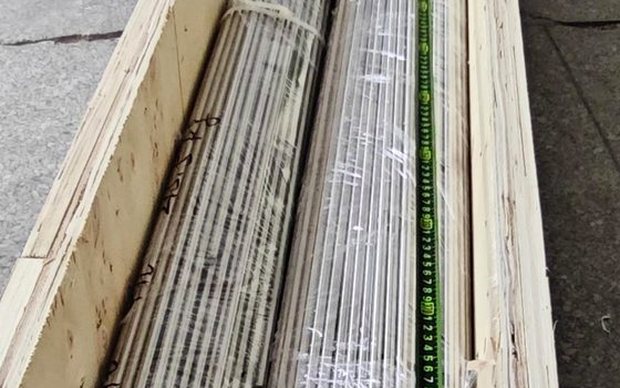
| 母合金锭 / 圆棒 | Φ70–90 mm 圆棒,长度不小于 250 mm | 铸态,按炉号出具材质证明书 |
| 蜡模精铸件(重熔浇注) | 按图纸,母合金重熔浇注,含导向叶片与喷嘴件 | 铸态或按协议热处理 |
| 定向凝固 / 单晶铸件 | 按 GJB 5512.2 组织定向凝固柱晶铸件(按合同确认) | 按 GJB 5512.2 / 5512.3 执行 |
| 涡轮叶片 / 机匣 / 导向器 / 阀体 | 导向叶片、喷嘴、阀体与高温耐磨耐蚀件 | 铸态 + 热等静压 + 热处理 |
支持按图纸机加工与定制交付;非标规格与批量需求请直接询价。
| 产品形态 | ASTM | ASME | 其他对应标准 |
|---|---|---|---|
| 牌号与化学成分 | — | — | GB/T 14992-2025《高温合金和金属间化合物 牌号及化学成分》 |
| 等轴晶母合金 | — | — | GB/T 25932-2025《铸造高温合金 母合金 等轴晶》 |
| 母合金通用技术条件 | — | — | GB/T 8739-2015《铸造高温合金母合金 通用技术条件》 |
| 精铸结构件 / 精铸叶片 | — | — | GB/T 28411-2012、GB/T 28412-2012 |
| 航空母合金与热处理 | — | — | HB 7763-2020、HB/Z 140、GJB 5512.1-2005 |
| 行业母合金 | — | — | YB/T 5248-1993《铸造高温合金母合金》 |
| 航空母合金锭 | — | — | HB 7763-2020《航空发动机用等轴晶铸造高温合金锭规范》 |
| 精铸件热处理 | — | — | HB/Z 140《航空用高温合金热处理工艺》 |
| 母合金通用技术条件 | — | — | GB/T 8739-2015《铸造高温合金母合金 通用技术条件》 |
按标准逐项检验:化学成分、力学性能、晶间腐蚀、水压试验、超声波/涡流探伤、尺寸与表面。
K10 的热处理以控制碳化物析出为核心。母合金以铸态供应,随炉提供成分与低倍组织检验。钴基铸材通常在约 1150℃ 固溶处理,使一次碳化物包括部分 MC 型碳化物溶入固溶体,随后在 870℃ 至 980℃ 区间时效,让碳化物重新析出并形成强化骨架。固溶环节严禁水淬,钴基铸件壁厚不均时急冷易开裂。无余量精铸件热处理须在真空或氩气保护下进行,钴基材料表面氧化皮去除难度较大,须在热处理与表面防护之间安排充分的清理工序。
K10 的钴基基体使其焊接性在高温合金中相对较好,常规氩弧焊可用于局部修复,焊材一般选同成分或相近成分的钴基焊条。碳 0.15%–0.25% 偏高,焊缝的碳化物析出与母材不完全一致,焊后需通过固溶加时效统一组织。钴基高温件在服役中出现的裂纹常按修复而非报废处理,这是钴基材料在维护上的实际优势之一。
采购 K10 的核心是钴价与成分一致性。钴是价格敏感的战略资源,报价时必须确认钴的计价方式与基准价,否则同一牌号的报价可能相差甚远。成分上重点核对铬 25.00%–28.00% 与碳 0.15%–0.25%,这两项决定高温耐蚀与碳化物强化水平;用低铬低碳的料冒充是最常见的操作,因为钴含量反而容易被核对。验收还应确认母合金的低倍组织与碳化物分布,避免一次碳化物粗大导致的高温脆断。
K10 属于钴基铸造高温合金,成分逻辑与镍基牌号完全不同。
K10 与 K3、K7 不是同一材料家族,比较要看服役环境而非数字。K3 是镍基 γ′ 强化型,靠钴铝钛获取高温强度;K7 是高铬镍基,靠 20% 以上铬获取抗氧化与耐热腐蚀;K10 是钴基,靠钴基体在 900℃ 以上的抗热疲劳与抗热腐蚀能力取胜,镍只有 3.00%–3.70%。与变形牌号 GH4169、GH3625 相比,K10 同样不可锻轧,其优势不在室温强度而在高温下的热疲劳与耐蚀表现,且钴基件失效后通常可修复而非报废。
K10 不设公开挂牌价,按牌号、规格(直径/壁厚/厚度)、数量与交货状态报价,镍价与批量是主要价格变量;常规规格圆棒与无缝管备有坯料,通常 7–20 天交货;非常规规格、板材与锻件按熔炼排产约 25–45 天,最小起订量按形态协商。支持按图纸机加工与 OEM 定制,常规规格现货、特殊规格排产。
国内铸造高温合金的供给集中在几个产业带:东北(辽宁抚顺、鞍山一带的特钢与锻件基地)、华北(京津冀特钢与航空材料体系)、华东(上海及江苏无锡/常州/苏州、浙江的熔炼锻轧与无缝管集群)、西部(陕西宝鸡的钛与高温合金、四川冶金基地、甘肃金昌的镍资源)。像 K10 这类牌号,既有钢厂直供,也有具备真空感应熔炼(VIM)、电渣(ESR)或真空自耗(VAR)重熔能力与完整检验体系的专业供应商。选择供应商时建议核对四点:① 材质证明书炉批号可追溯;② 有成分、超声波探伤、力学复验能力;③ 能按 GB/T 14992-2025 表 2 等轴晶铸造高温合金;母合金按 GB/T 25932-2025 与 YB/T 5248 验收 等对应标准供货并可接受第三方检测;④ 同规格有可查的既往供货业绩。宝昭实业位于上海市松江区,常年供应 K10 棒材、板材、无缝管、锻件等形态,欢迎按上述要点对样验厂。
K10 的密度约为 约 8.3 g/cm³(详见本页物理参数表)。执行标准主要为 GB/T 14992-2025 表 2 等轴晶铸造高温合金;母合金按 GB/T 25932-2025 与 YB/T 5248 验收,并对应相应的 ASTM/ASME/AMS 标准;密度、熔化区间、弹性模量与线膨胀系数等物理参数在不同文献口径下略有出入,交付时以炉号材质证明书实测值为准。需要钢板、锻件、无缝管等不同形态时,物理参数基本一致,力学指标随形态与热处理状态变化,可参考本页力学性能表。
本表为同类牌号关键参数对照,便于横向比较;数值取自对应国家/行业标准公开值,交付以炉号材质证明书为准。
| 牌号 | UNS / 编号 | 核心成分 % | 力学性能 | 交货形态 | 典型应用 |
|---|---|---|---|---|---|
| K10 | UNS 无对应编号 / K610(旧牌号 K10) | Ni 3.00–3.70、Cr 25.00–28.00、Mo 4.50–5.50 | Rm 以技术协议为准(典型 约 700–950 MPa(参考区间)) | 母合金锭 / 圆棒、蜡模精铸件(重熔浇注)、定向凝固 / 单晶铸件等 | 航空发动机 |
| Inconel 100 | UNS N13100 / K417 | Ni 余量(约 61)、Cr 8.5–9.5、Mo 2.5–3.5 | Rm 以 AMS 5397 为准(典型 约 980 MPa) | 母合金锭 / 铸棒、蜡模精铸件、精铸试棒等 | 汽车与船舶 |
| Inconel 706 | UNS N09706 / 国标 GH2706(变形对应) | Cr 14.5–17.5、Fe 余量、Ti 1.50–2.00 | Rm ≥1100 MPa(典型 1140–1250 MPa) | 铸造母合金锭、蜡模精铸件、精铸试棒等 | 油气装备 |
| Inconel 783 | UNS R30783(铸造)/ GH6783(变形) | Ni 26.0–30.0、Cr 2.50–3.50、Fe 24.0–27.0 | Rm 约 1000–1105 MPa(典型 1000–1105 MPa) | 母合金锭 / 铸棒、热加工环件 / 锻件、蜡模精铸件等 | 燃气轮机 |
| Inconel 792 | UNS N07792 / GH792 | Ni 余量(约 58–65)、Cr 12.0–14.0、Mo 1.5–2.5 | Rm 约 880–1020 MPa(典型 880–1020 MPa) | 母合金锭 / 铸棒、蜡模精铸件、精铸试棒等 | 燃气轮机 |
数据来源:GB/T 14992-2025 表 2 等轴晶铸造高温合金;母合金按 GB/T 25932-2025 与 YB/T 5248 验收。
该牌号常见于航空发动机、工业燃气轮机、增压器与柴油机等场景的关键部件。可按棒材、板材、无缝管、锻件等形态组织供货,价格按牌号、规格、数量与交货状态核算,如有需要可随货提供符合 EN 10204 3.1 标准的材质证明书。
